CA33
Las zapatas de freno americanas CA33 A 3222FM61 son un componente resistente y de alto rendimiento diseñado específicamente para cumplir y superar ...
See Details


Cuando un remolque fabricado en Europa llega a un taller, el técnico no busca un número de pieza genérico, sino una referencia WVA. Esto se debe a que las zapatas de freno europeas siguen un sistema de numeración vinculado directamente al diseño del eje, la capacidad de carga y las especificaciones del equipo original. Seleccionar el reemplazo adecuado no es un ejercicio de medición; es un trabajo de referencia cruzada entre el número OE del vehículo y el identificador WVA correspondiente. Lograr esa combinación es lo que mantiene a una flota de servicio pesado segura, conforme y predecible en cuanto a costo por kilómetro.
Las zapatas de freno europeas son conjuntos de fricción que se utilizan en los sistemas de frenos de tambor de camiones, remolques y autobuses pesados fabricados según las normas europeas. Se encuentran habitualmente en ejes BPW, SAF, Mercedes‑Benz, Volvo y MAN. A diferencia del enfoque de priorizar el tamaño típico de los catálogos norteamericanos, el mercado posventa europeo se centra en el sistema de numeración WVA. Un número WVA, emitido por el Wirtschaftsverband der Fahrzeugindustrie —identifica de forma única la forma, curvatura y puntos de fijación de una zapata de freno, lo que la convierte en el lenguaje principal de compatibilidad.
La diferencia fundamental en el diseño de muchos zapatos de estilo americano es el uso generalizado de plataformas de hierro fundido. Las aplicaciones europeas de servicio pesado a menudo especifican una zapata de freno fundida (hierro fundido o acero fundido) en lugar de un esqueleto de acero prensado soldado. La construcción fundida ofrece mayor rigidez bajo temperaturas de frenado sostenidas y resiste la deformación en ejes de remolque de ciclo alto. Esa elección estructural va de la mano con distintos patrones de orificios para remaches y cavidades para rodillos de leva que siguen geometrías validadas por OE. En la práctica, un eje BPW aceptará solo zapatas cuya base de fundición coincida con el radio, el espacio entre orificios y la configuración del pasador de anclaje especificados en fábrica, parámetros que un número WVA captura con precisión.
Las zapatas de freno de alta resistencia norteamericanas se fabrican predominantemente a partir de redes de acero prensado soldadas a una mesa laminada, un proceso que mantiene bajos el peso unitario y el costo del material. Los diseños europeos, por el contrario, se apoyan en gran medida en geometrías fundidas. Las zapatas de hierro fundido proporcionan una mayor rigidez estructural bajo carga térmica, una ventaja decisiva en pendientes largas cuesta abajo donde las temperaturas del tambor superan habitualmente los 400 °C. La fundición también crea una plataforma estable para el revestimiento, ya sea remachado o adherido, y reduce el riesgo de grietas por distorsión de la mesa que pueden aparecer en conjuntos soldados después de millones de ciclos. Los datos de flotas de operadores logísticos europeos muestran que las zapatas fundidas habitualmente duran más que las zapatas prensadas en los ejes de los remolques entre un 15% y un 25%, particularmente cuando se combinan con material de fricción premium 23K-FF.
El estilo de fijación del forro también difiere. Los diseños europeos de equipo original favorecen la fijación atornillada o remachada de alta resistencia con orificios avellanados con precisión, mientras que muchos zapatos del mercado de repuestos estadounidense utilizan remaches de calibre más ligero o uniones adhesivas. Mantener el método de fijación de fábrica es esencial: sustituir un forro adherido en un zapato diseñado para remaches puede alterar la transferencia térmica y provocar la separación del forro bajo cargas de impacto.
El número WVA es la puerta de entrada a la selección correcta. Cada zapata de freno europea está vinculada a una referencia WVA que describe las dimensiones exteriores de la zapata, el perfil de la ranura del rodillo y el diámetro del pasador de anclaje. Paralelamente, cada plataforma de vehículo lleva un número de pieza OEM, por ejemplo, 05.091.46.17.0 de BPW o 3095196 de Volvo. Los catálogos confiables del mercado de repuestos asignan el número OEM al WVA correspondiente, y luego el WVA a los grados de revestimiento y kits de hardware disponibles.
Ignorar el WVA y ordenar solo por el diámetro del tambor genera posiciones de los pasadores de anclaje que no coinciden, un acoplamiento incorrecto de los rodillos de leva y un equilibrio de frenos comprometido. Un zapato que "luce bien" pero que lleva el WVA incorrecto puede deslizarse debajo del rodillo durante una aplicación de presión total, creando un tirón peligroso. Haga una referencia cruzada de la placa de identificación del vehículo, verifique el número OEM y confirme que los registros WVA del proveedor estén alineados antes de realizar un pedido.
El parque europeo de vehículos comerciales cubre docenas de variantes de ejes, pero tres familias dominan la demanda del mercado de repuestos. Identificar la zapata por su familia de ejes y el número de revestimiento asociado a WVA elimina las conjeturas.
| Familia de ejes/vehículos | Modelo de ejemplo | Número OE típico | Revestimiento WVA asociado |
|---|---|---|---|
| BPW | BPW180 | 05.091.46.17 | 19032 |
| BPW | BPW200 | 05.091.27.83 | 19032 (compartido) |
| Camión Volvo | volvo200 | 3095196 | 19032/19843 |
| Camión Mercedes-Benz | Benz180 | 659 420 0619 | 19032/19843 |
Los ejes BPW equipan una gran parte de los semirremolques y remolques con lanza de estilo europeo. Las plataformas BPW180 y BPW200 son los caballos de batalla: la BPW180 aparece en ejes de 9 a 12 toneladas y la BPW200 en variantes más pesadas. Ambos utilizan un cuerpo de zapata de hierro fundido con salientes de pasador de anclaje perforados y una ranura de rodillo de leva del tamaño adecuado para accionamiento de leva S estándar. El diseño BPW180, disponible como conjunto listo para instalar (consulte Detalles de la zapata de freno BPW180 ), acepta un revestimiento de perfil WVA‑19032 y se puede suministrar con el kit de herrajes preensamblado, lo que reduce el tiempo de instalación en el taller. Los repuestos no originales para zapatas BPW deben mantener la distancia entre el rodillo y la zapata establecida en fábrica; Incluso una desviación de 0,3 mm altera el punto de despegue y altera el equilibrio de los frenos en todo el eje.
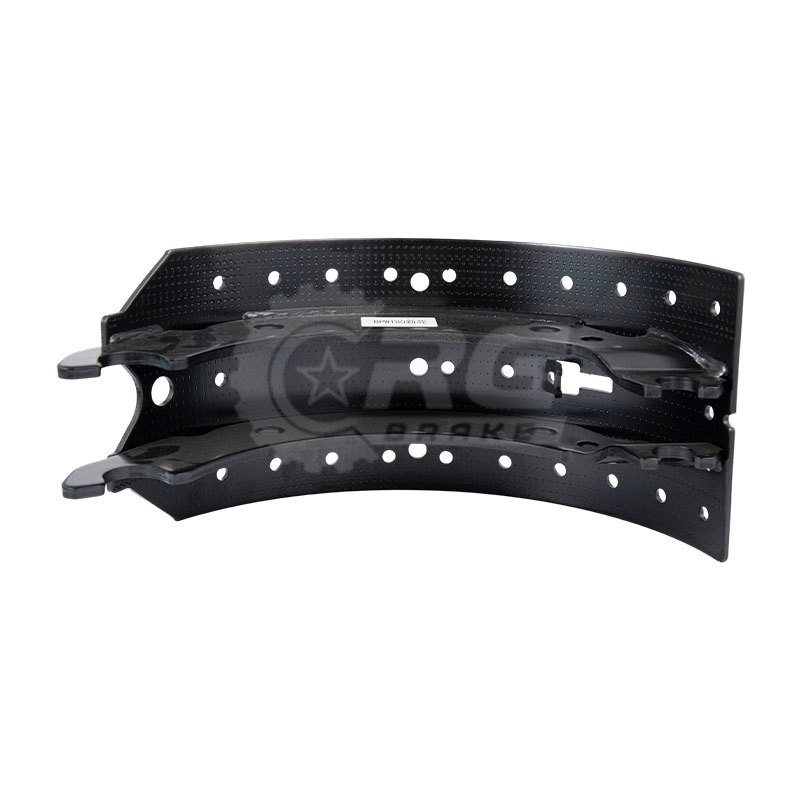 BPW180 05.091.46.17.0 Fabricantes europeos de zapatas de freno, empresa personalizada Freno CRG - Custom BPW180 05.091.46.17.0 Los fabricantes y la compañía europeos de zapatas de freno son China, número de pieza BPW180 Número OEM de zapatas de freno... Ver producto →
Los fabricantes de camiones europeos especifican zapatas de freno que se ajustan a sus propias carcasas de eje, y a menudo comparten la misma geometría de revestimiento pero varían en los detalles de la base. La zapata Volvo200, identificada con el número OE 3095196, es común en las tractoras de las series Volvo FH y FM. Es un componente fundido diseñado para ciclos de frenado de alta frecuencia y exposición regular al calor del retardador del freno del motor. Especificaciones de las zapatas de freno europeas Volvo200 muestran un patrón de remache simétrico que soporta revestimientos adheridos y remachados para mayor resistencia al corte. Las aplicaciones Mercedes‑Benz como la Benz180 (OE 659 420 0619) siguen una filosofía similar: la zapata fundida integra una cavidad de rodillo endurecida que resiste la formación de brinelles incluso cuando los retardadores auxiliares elevan las temperaturas del tambor por encima de 500 °C. Ambos diseños resaltan por qué el mercado de repuestos debe replicar la fundición exacta del equipo original: sustituir una zapata prensada sobrecargaría la trayectoria de los rodillos y aceleraría el desgaste del revestimiento.
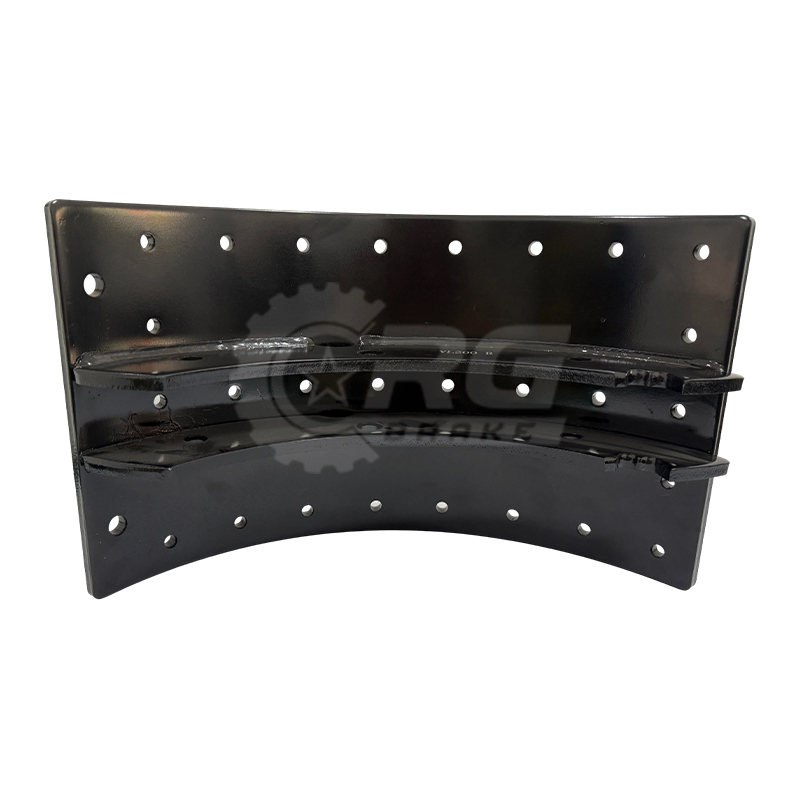 VOLVO200 3095196 Fabricantes europeos de zapatas de freno, empresa personalizada Freno CRG - Los fabricantes y la compañía europeos de zapatas de freno VOLVO200 3095196 personalizados son China, número de pieza VOLVO200 Número OEM de zapatas de freno... Ver producto →
La elección entre construcción fundida y prensada no es sólo una decisión de costos; es una ecuación de durabilidad impulsada por la carga del eje y el ciclo de trabajo. Las zapatas fundidas dominan en aplicaciones de servicio pesado y de larga distancia donde la fatiga térmica y la distorsión mecánica son realidades cotidianas. Las zapatas de acero prensado, si bien son más livianas y económicas de producir, se adaptan mejor a remolques de servicio mediano o camiones rígidos que operan principalmente a límites de velocidad regulados con frenadas fuertes poco frecuentes. El proceso de fundición permite a los fabricantes incorporar nervaduras de refuerzo directamente detrás de la mesa, mejorando la disipación de calor y la estabilidad dimensional. Cuando una flota cambia de zapatas prensadas a fundidas en un remolque de 40 toneladas, los intervalos de servicio de las zapatas de freno a menudo se extienden en un cambio completo de la zapata porque la zapata se mantiene firme. Ejemplo de zapata de freno fundida de Mercedes‑Benz muestra cómo trabajan juntas la estructura trasera acanalada y la cavidad para rodillos fundida integralmente. Para flotas que utilizan equipos europeos de marcas mixtas, evaluar Opciones de zapatas de freno fundidas para Volvo y Mercedes. Como estrategia unificada de posventa, simplifica el inventario y aumenta la confiabilidad de los ejes.
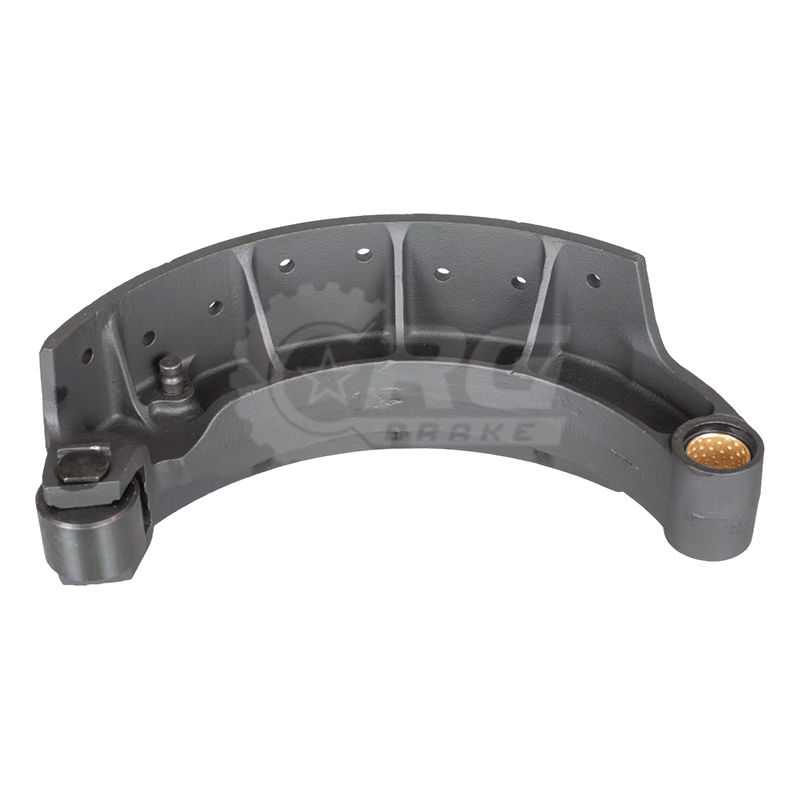 BENZ180 659 420 0619 Fabricantes de zapatas de freno fundidas, empresa personalizada Freno CRG - Los fabricantes y la compañía de zapatas de freno fundidas BENZ180 659 420 0619 personalizados son China, número de pieza BENZ180 Zapata de freno fundida Número OEM... Ver producto →
Un proceso de selección disciplinado evita piezas no coincidentes, averías en la carretera y el costo oculto del desgaste acelerado del tambor. Comience con la placa de identificación del vehículo; lleva el fabricante del eje y el número de equipo original. Compare ese número OE con la búsqueda WVA del proveedor para confirmar el perfil exacto del zapato. Luego verifique el grado del material de fricción: los forros 23K-FF, por ejemplo, brindan un coeficiente de fricción consistente en una amplia ventana de temperatura y son la recomendación predeterminada para zapatas de freno europeas de servicio pesado, a menos que se especifique un compuesto de aplicación especial.
A continuación, decida el nivel de oferta. Un zapato desnudo requiere actividades separadas de forro, remachado y herrajes dentro del taller, lo que agrega mano de obra y variabilidad. Una zapata revestida con material de fricción preinstalado elimina el paso de remachado, pero aún requiere que el mecánico obtenga e instale el kit de herrajes. La opción más eficiente desde el punto de vista operativo para los talleres de flotas es un conjunto completo: kit de zapata, revestimiento y herrajes combinados de fábrica y listos para instalar. Este enfoque elimina los errores de mezcla de componentes y garantiza que la tensión del resorte de retorno, la holgura de los rodillos y el ajuste del pasador de anclaje estén diseñados como un sistema. Explorar zapatas de freno revestidas con kits de hardware para ensamblajes completos comprender cómo las unidades preensambladas reducen el tiempo de inactividad.
Por último, evaluar la capacidad de respuesta de la cadena de suministro. Las zapatas de freno europeas no son mercancías; son componentes de seguridad fundidos con precisión. Un proveedor de fábrica que puede producir según los planos de equipo original, ajustar las formulaciones de fricción para los ciclos de trabajo regionales y realizar envíos en volumen sin plazos de entrega de varios meses le da a la flota la confianza para administrar inventarios de piezas más eficientes.
Trabajar directamente con un fabricante colapsa la cadena de distribución tradicional y devuelve el control de la ingeniería a manos del comprador. Un proveedor directo de fábrica puede confirmar la metalurgia de la fundición, la resistencia al corte del revestimiento y las tolerancias dimensionales con informes de laboratorio internos, no solo con un folleto. CRG Brake ha estado diseñando zapatas de freno para vehículos comerciales europeos durante más de dos décadas, operando una línea de producción integrada que comienza con la composición de la materia prima y termina con kits remachados, ensamblados y en caja. Esa integración vertical significa un único punto de responsabilidad para cada componente dentro de la caja.
La personalización se vuelve práctica a escala de fábrica. Una flota que transporta madera en Escandinavia puede necesitar un compuesto de alta fricción y baja temperatura; un operador de Medio Oriente que recorra rutas desérticas puede requerir una formulación termoestable con reducción de desvanecimiento. Un proveedor de fábrica puede adaptar la fórmula de fricción e incluso ajustar las tasas de resorte del kit de hardware sin las largas demoras típicas de las empresas comerciales de terceros. La capacidad de entregar zapatas de freno europeas hechas a pedido con la misma geometría verificada por WVA que la pieza OE crea una ventaja de adquisición que los revendedores no pueden replicar. Para conocer más de cerca las capacidades de producción, la infraestructura de pruebas y el marco de gestión de calidad detrás de este modelo de suministro, lea sobre las capacidades de fábrica de CRG Brake . Cuando el tiempo de actividad se mide en minutos y la seguridad no es negociable, una asociación directa con la fábrica que fabrica los zapatos es una medida estratégica, no solo transaccional.

Las zapatas de freno americanas CA33 A 3222FM61 son un componente resistente y de alto rendimiento diseñado específicamente para cumplir y superar ...
See Details
Las zapatas de freno europeas VOLVO200 3095196 están meticulosamente diseñadas y fabricadas para cumplir con los exigentes requisitos de los camion...
See Details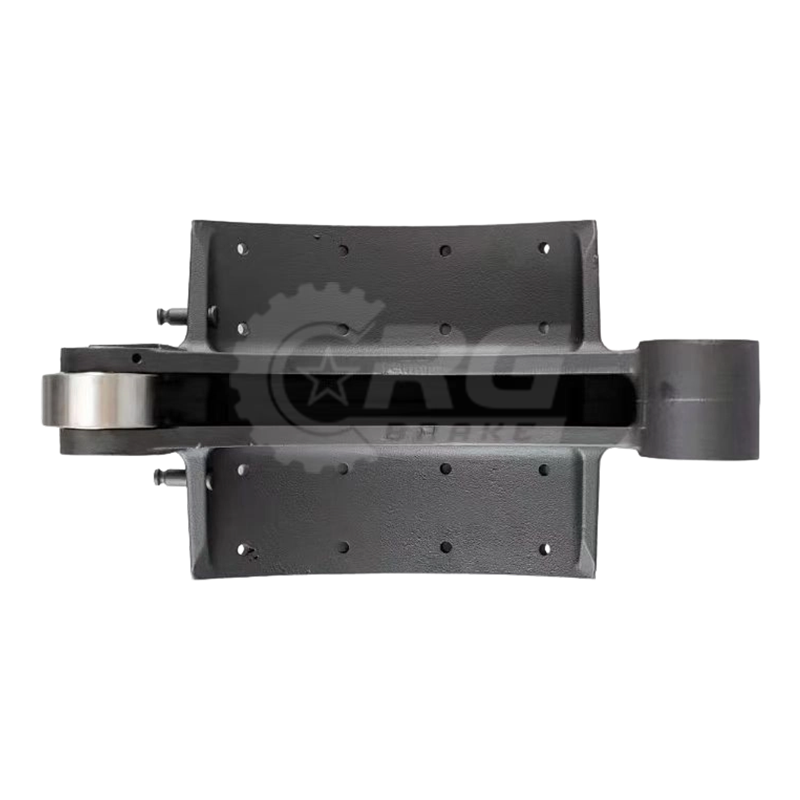
Las zapatas de freno de fundición SC254 1104545 son un componente de frenado de alto rendimiento y calidad superior diseñado meticulosamente para v...
See Details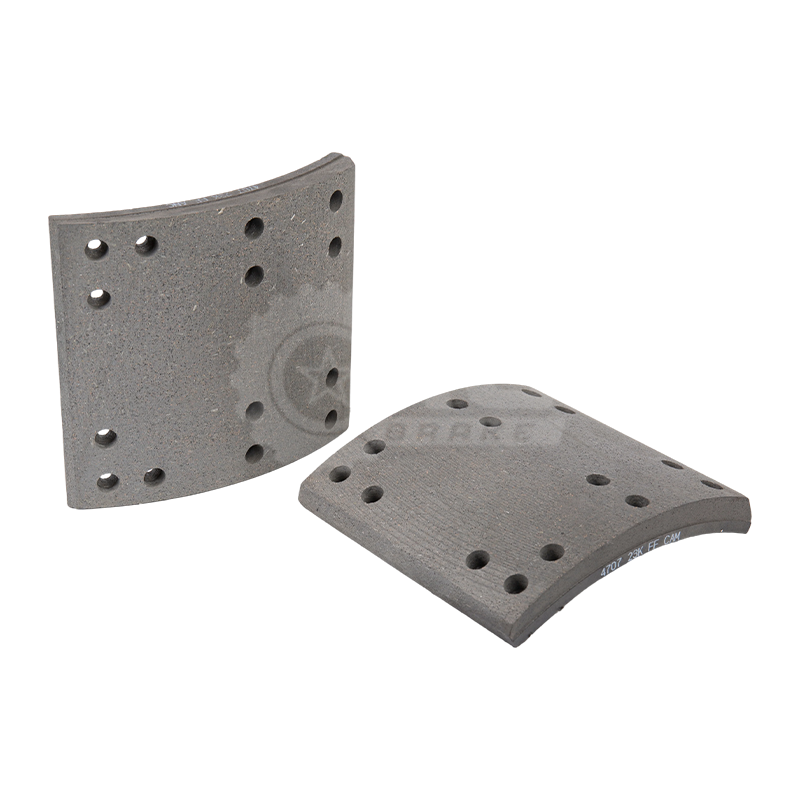
Las pastillas de freno americanas 4707 están diseñadas para ofrecer un rendimiento de frenado excepcional, diseñadas específicamente para manejar l...
See Details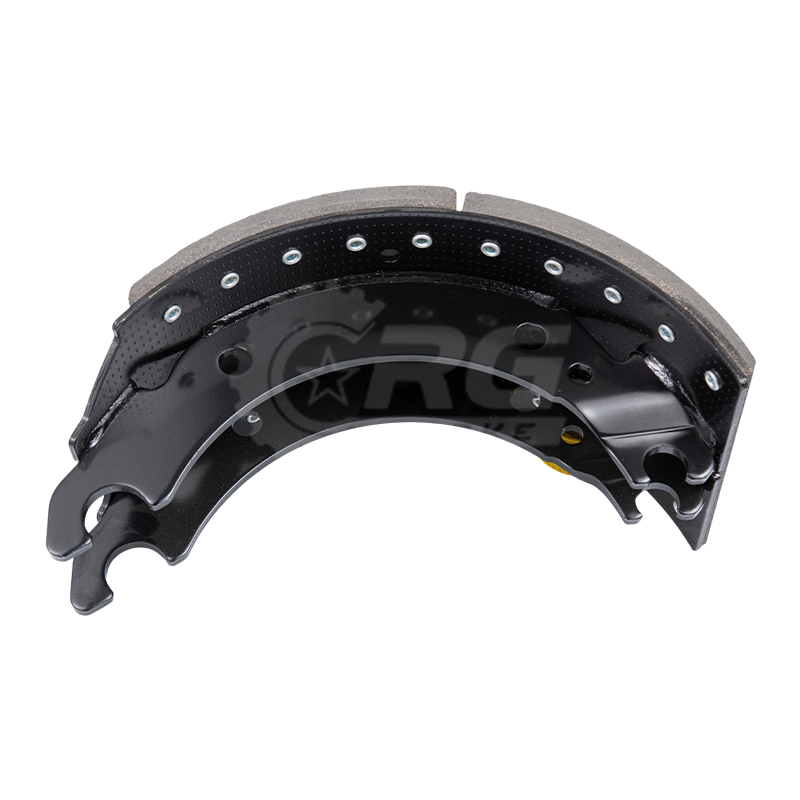
BPW200 05.091.27.83.0 Las zapatas de freno revestidas son un componente de frenado premium de alto rendimiento diseñado meticulosamente para su uso...
See Details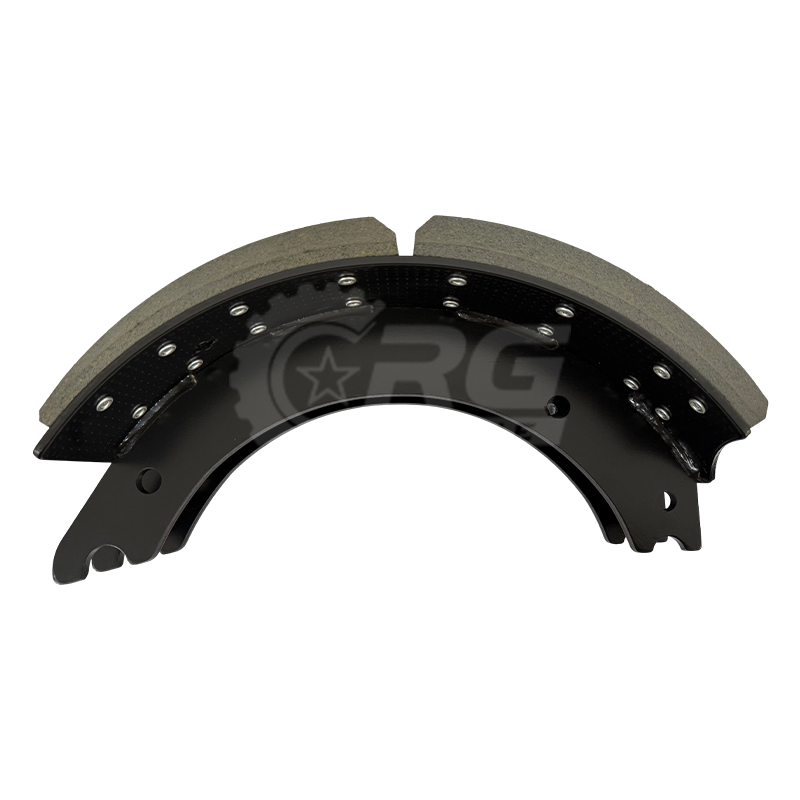
Las zapatas de freno revestidas 4718Q A3222 J2272 están meticulosamente diseñadas para ofrecer una durabilidad excepcional y un rendimiento superio...
See Details
Las zapatas de freno forradas con kits de hardware 4702Q A3222 M2223, que miden 15 pulgadas por 4 pulgadas, están meticulosamente diseñadas para br...
See Details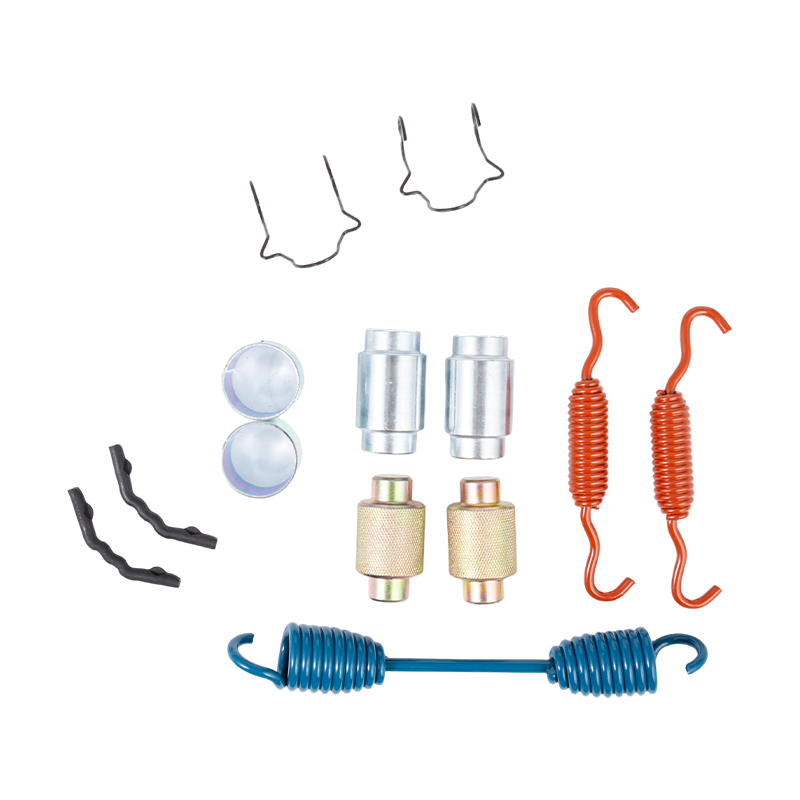
Los kits de hardware 4515Q/4707Q E-2769SHD están meticulosamente diseñados específicamente para su uso con los modelos de vehículos 4515Q y 4707Q, ...
See Details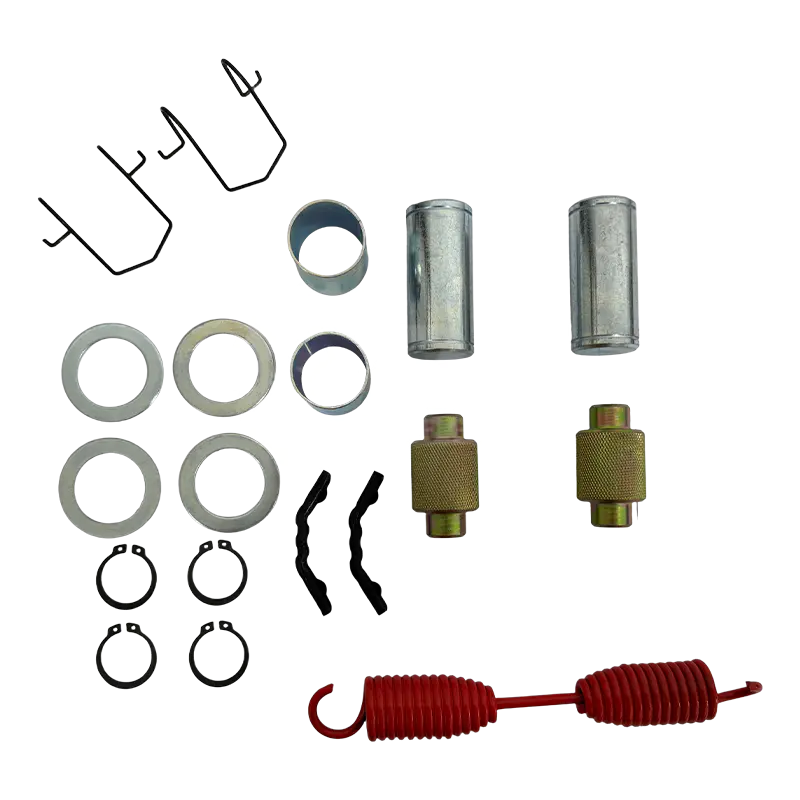
Los kits de hardware 4515E E-1816SHD, identificados por el número OEM E-1816SHD, son un kit de hardware de primera calidad diseñado meticulosamente...
See Details
Los kits de hardware 4515E E-1816SHD, identificados con el número OEM E-1816SHD, representan un conjunto de hardware completo y de alta calidad dis...
See DetailsObtenga una cotización gratuita (personalizada)

derek@crgbrake.com
vicky@crgbrake.com
 NUESTRO Producto
¿Qué hay de nuevo?
Copyright© Zhejiang Courage Auto Parts Co., Ltd. All Rights
Reservado
 Fabricantes de piezas de freno CRG para vehículos comerciales