4515Q
4515Q A91 3222 S1293 American Brake Shoes es un componente de repuesto premium de alto rendimiento meticulosamente diseñado para su uso en sistemas...
See Details


Elegir forros de fricción para automóviles no se trata de escoger la tira más barata de un estante. Es una decisión de especificación vinculada a la geometría de las zapatas de freno, el peso del vehículo y la temperatura de funcionamiento. Cada vez que un camión o remolque pesado hace paradas repetidas en un descenso largo, el revestimiento de fricción es la interfaz que convierte la energía cinética en calor. Si el forro no puede mantener su coeficiente de fricción a través de esa carga térmica, el freno se desvanece y la distancia de frenado aumenta.
Para los gestores de flotas, técnicos de talleres y compradores de repuestos, la cuestión práctica es cómo identificar el revestimiento adecuado para un vehículo determinado y evitar el desgaste prematuro, las rayaduras del tambor o los fallos de seguridad. Este artículo explica la tecnología de materiales subyacente, los grados de rendimiento y las diferencias clave entre las plataformas de revestimiento estadounidenses y europeas.
Un forro de fricción para automóviles es un material compuesto curvo y resistente al desgaste adherido a la cara exterior de una zapata de freno. Cuando se aplica el freno, la presión hidráulica o neumática empuja la zapata hacia afuera y presiona el forro contra la superficie interna del tambor de freno. A diferencia de una pastilla de freno de disco, que actúa sobre un rotor plano, una pastilla de freno de tambor corre contra una superficie cilíndrica, por lo que su radio, perfil y método de montaje deben coincidir exactamente con la plataforma de la zapata.
Los camiones pesados y los remolques todavía dependen en gran medida de los frenos de tambor, particularmente en los ejes de los remolques y en las flotas norteamericanas. El forro de fricción de esos anclajes es la pieza consumible que absorbe el desgaste, protege las zapatas y el tambor, más caros, y, en última instancia, determina el rendimiento de frenado. Un revestimiento con un radio o patrón de orificios incorrecto no se asentará correctamente, lo que provocará un contacto desigual, vibraciones y un efecto de frenado reducido.
La mezcla de materias primas dentro de un forro de fricción de automóvil gobierna la mayor parte de su comportamiento. El aglutinante base suele ser una resina fenólica termoestable que mantiene unida la estructura y le da estabilidad dimensional al revestimiento a temperaturas elevadas. Las fibras de refuerzo, como las de vidrio, aramida, acero o minerales, proporcionan resistencia mecánica, mientras que las cargas y modificadores de la fricción, como el grafito, las partículas de latón o los polvos cerámicos, ajustan el coeficiente de fricción, la tasa de desgaste y las características de ruido.
Aunque un comprador rara vez inspecciona la receta de la mezcla, las consecuencias de esa formulación se manifiestan en tres áreas:
El proceso de fabricación es igualmente importante. La producción típica implica mezclar los ingredientes en polvo y fibrosos, preformar la mezcla hasta darle una forma rugosa, presionarla en caliente sobre elementos de refuerzo, curar la resina fenólica y moler la pieza hasta obtener un espesor preciso. Si se apresura el paso de curado, los compuestos volátiles quedan atrapados dentro del material y pueden provocar un desvanecimiento prematuro o incluso delaminación durante una frenada brusca.
Para aplicaciones de servicio pesado, la calidad constante del lote no es opcional. El mismo número de pieza debe producir la misma curva de fricción cada vez; de lo contrario, un taller no puede predecir la distancia de frenado. Por esta razón, una fábrica con equipos de prueba internos y una línea de producción controlada es una fuente más segura que un comerciante que no controla la formulación.
El parámetro central de rendimiento de cualquier forro de fricción es su coeficiente de fricción, comúnmente expresado como μ o mediante una letra. En el sistema de clasificación tradicional, una designación como F describe un nivel de fricción dinámica nominal que es lo suficientemente estable para la mayoría de las tareas de frenos de tambor de servicio pesado. Un grado completo como FF indica que el revestimiento mantiene esa banda de fricción bajo temperaturas de funcionamiento normales y nuevamente bajo cargas térmicas más altas, razón por la cual los revestimientos de grado FF se usan ampliamente en vehículos comerciales.
A veces, los compradores ven designaciones de aplicaciones específicas que incluyen un número y el grado, por ejemplo, 23K FF. La K normalmente se refiere a una condición relacionada con la aplicación o a una clasificación de trabajo cinético utilizada por el fabricante para definir el entorno operativo. Lo que indica en términos prácticos es que el revestimiento ha sido diseñado para convertir la energía cinética en calor mientras permanece dentro de una ventana de fricción estable, sin caer en territorio de desvanecimiento cuando el tambor se calienta.
Más útil que el número de la caja es el comportamiento de la temperatura. Un buen revestimiento resistente retiene una fricción aceptable a temperaturas de funcionamiento normales y retrasa el desvanecimiento hasta mucho más allá de la condición generada durante el frenado continuo en montaña. También necesita recuperarse rápidamente después del enfriamiento, porque el desgaste de los frenos se vuelve mucho más peligroso cuando un conductor llega al siguiente descenso antes de que el material de fricción haya recuperado su rendimiento original.
El mismo compuesto de fricción se comporta mal en servicio si el perfil del forro no coincide con el de la zapata de freno. Es por eso que los forros se catalogan por modelo de plataforma y zapato, y por qué el número de pieza siempre debe compararse con el perfil real del zapato en el vehículo.
Los forros de fricción de tipo americano se usan comúnmente en zapatas de freno de camiones y remolques de servicio pesado construidas según estándares Meritor, Eaton o similares. Las referencias populares incluyen revestimientos planos o ligeramente curvados en las series 4515 y 4707, que se seleccionan según el ancho, el grosor y los requisitos de remachado o unión del zapato. Estos revestimientos suelen llegar como tiras desnudas para uso en el taller, con la opción de ranurado o biselado aplicado en fábrica. Los mismos revestimientos también están disponibles preensamblados en zapatas de freno revestidas cuando una flota prefiere una instalación sin tiempo de inactividad.
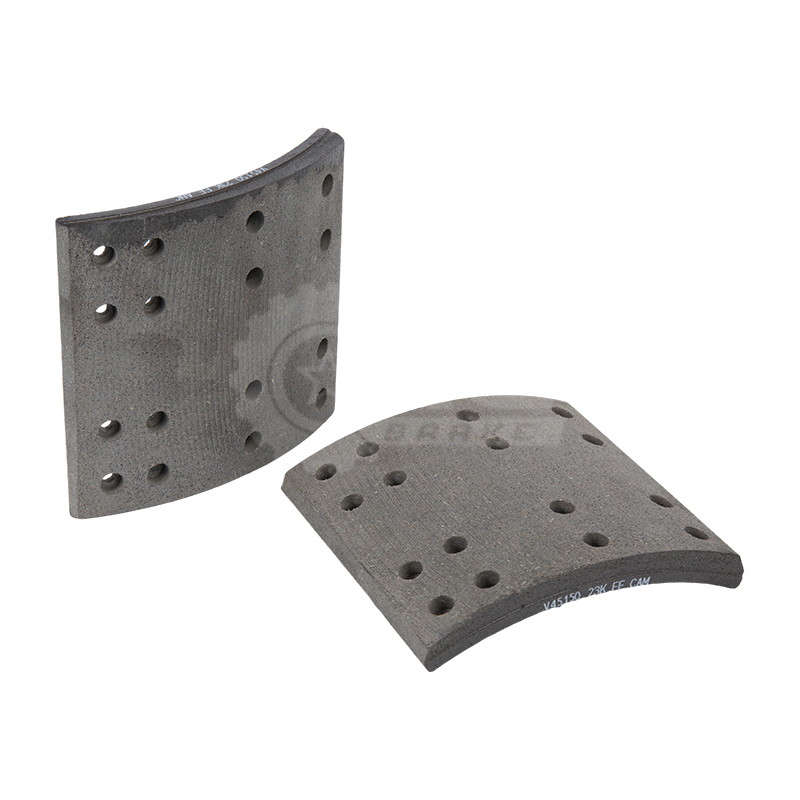 FMSI 4515 Forro de freno americano para camiones pesados Un revestimiento estándar tipo americano de 16,5 x 7 pulgadas para ejes Meritor y similares, con referencia cruzada con WVA 19036/19037. Resiste la decoloración por calor y minimiza el ruido, lo que lo convierte en un reemplazo práctico para servicios de larga distancia o resistentes. Ver producto →
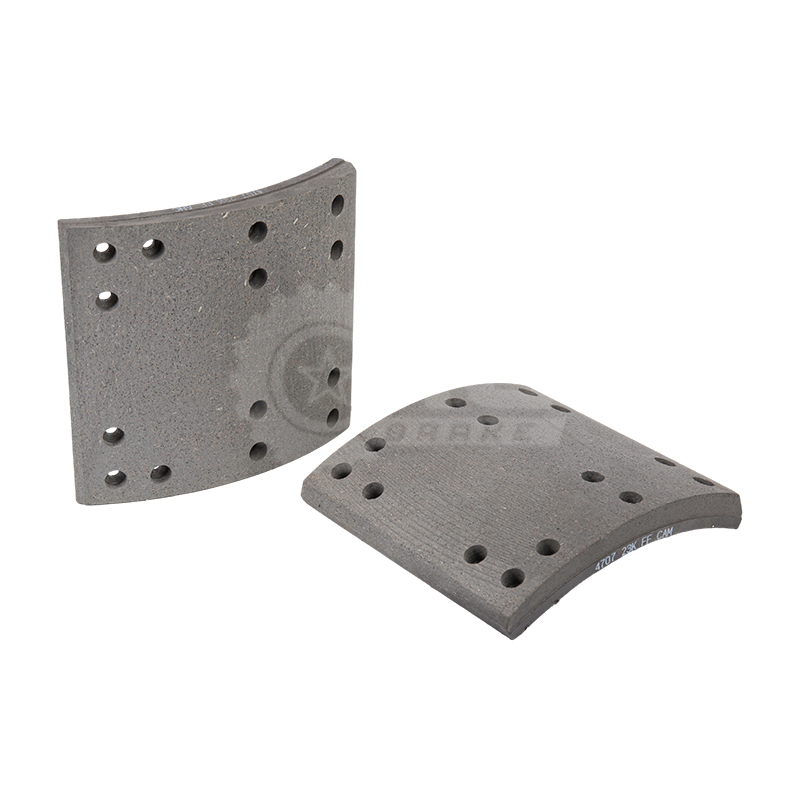 FMSI 4707 Forro de freno americano para sistemas de ejes Meritor Este revestimiento de 16,5 x 7 pulgadas cumple con FMSI 4707 y WVA 19030, formulado para ejes Meritor. Ofrece resistencia constante a la fricción y a la decoloración, adecuado para entregas urbanas y flotas de larga distancia que buscan un frenado confiable. Ver producto →
Las pastillas de freno de tipo europeo siguen los requisitos de ubicación y contorno de ejes europeos como BPW, SAF, Volvo y plataformas similares. Estos revestimientos suelen tener un perfil más complejo que las tiras desnudas americanas porque el zapato puede utilizar lengüetas de ubicación, pasos de unión adicionales o chaflanes de borde específicos que quedan al ras contra el tambor. La serie 19032 es una referencia típica para aplicaciones europeas de servicio pesado y debe combinarse con el modelo de eje o zapata correcto para evitar problemas de ajuste.
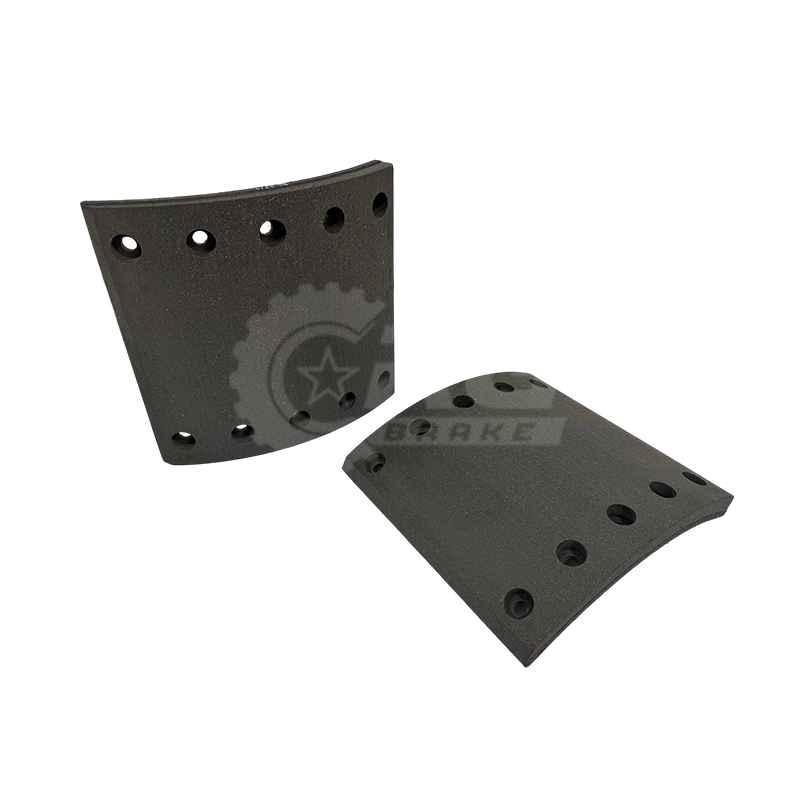 Forro de freno europeo WVA 19032 para conjuntos de ejes BPW Revestimiento tipo europeo de 420 x 180 mm para sistemas BPW, identificado por WVA 19032 y FMSI BPW180. Su perfil preciso y su estabilidad térmica ayudan a garantizar un ajuste adecuado y un frenado confiable en flotas mixtas de servicio pesado. Ver producto →
Para las organizaciones que prestan servicios a flotas mixtas, comprender estas diferentes plataformas evita costosos errores en los pedidos:
| Punto de comparación | Ejemplo de tipo americano | Ejemplo de tipo europeo |
|---|---|---|
| Referencias típicas de revestimiento | 4515, 4707 | 19032 |
| Plataformas de zapatas de freno comunes | Zapatos estilo Meritor y Eaton | BPW, SAF, zapatos estilo Volvo |
| Técnica de ajuste | Remachado o pegado | Pegado o perfilado con pestañas de localización. |
| Enfoque común de adquisiciones | Forros desnudos o zapatos forrados. | Zapatos forrados o conjuntos personalizados. |
Una vez decidido el tipo de forro de fricción, la siguiente decisión es el nivel de montaje. Un taller puede comprar forros de fricción para automóviles desnudos y encargarse del remachado o la unión él mismo, lo que brinda flexibilidad y, a menudo, un menor costo de pieza. Pero ese enfoque requiere equipo de perforación, mano de obra calificada y un cuidadoso control de calidad en cada cambio de revestimiento.
Muchas flotas prefieren zapatas de freno revestidas porque el revestimiento está adherido o remachado en fábrica, lo que elimina errores de instalación y crea una superficie de contacto consistente. Para tiempos de respuesta aún más rápidos, una zapata de freno forrada con un kit de herrajes incluye resortes, pasadores, componentes de ajuste y herrajes de montaje en una sola caja. El técnico simplemente retira el conjunto de zapata viejo y monta la unidad completamente nueva. La desventaja es que las versiones ensambladas cuestan más para comprar y enviar, y requieren una identificación precisa del eje y la zapata antes de realizar el pedido.
Desde una perspectiva de adquisiciones, la ruta confiable es definir primero el modelo de eje del vehículo, verificar el tipo de zapata vieja y el número de pieza del revestimiento, y luego elegir entre revestimientos desnudos o un conjunto completo según la capacidad de mano de obra del taller.
Los errores más comunes al comprar forros de fricción de alta resistencia son ignorar el perfil del zapato, especificar demasiado el nivel de fricción y comprar a un proveedor que no puede documentar la fórmula. Los camiones que comparten el mismo modelo de eje aún pueden diferir en el diámetro del tambor, el grosor del revestimiento y el patrón de orificios, por lo que los datos detrás del número de pieza son más importantes que una descripción genérica.
Al evaluar a un proveedor, solicite información técnica que indique el grado de fricción, el rango de temperatura recomendado y la referencia adecuada de las zapatas de freno. Compruebe si el proveedor admite perforaciones, ranuras, biselados o etiquetado OEM personalizados. Prefiera un fabricante que controle todo el proceso, desde la formulación de la fricción hasta el ensamblaje estructural, porque esa es la única manera de garantizar la consistencia del lote.
Nuestro equipo en CRG ha pasado más de dos décadas desarrollando productos de frenos de servicio pesado, incluidos Formulación de fricción e ingeniería de zapatas de freno. para flotas comerciales. Como fábrica, producimos forros de fricción, zapatas de freno revestidas y kits completos de hardware estadounidenses y europeos en una sola instalación, con pruebas internas detrás de cada compuesto que lanzamos. Para pedidos específicos de vehículos, envíe el modelo del eje y el número de pieza del revestimiento a nuestro equipo de ingeniería para su confirmación. Una consulta directa a la fábrica aclarará las opciones de perforación, la disponibilidad de existencias y la documentación de prueba antes de comprometerse con un lote completo.

4515Q A91 3222 S1293 American Brake Shoes es un componente de repuesto premium de alto rendimiento meticulosamente diseñado para su uso en sistemas...
See Details
4709ES2 EATON 819707 American Brake Shoes es un componente de frenado resistente y de alto rendimiento diseñado meticulosamente para cumplir con lo...
See Details
Las zapatas de freno americanas CA33 A 3222FM61 son un componente resistente y de alto rendimiento diseñado específicamente para cumplir y superar ...
See Details
Las zapatas de freno europeas VOLVO200 3095196 están meticulosamente diseñadas y fabricadas para cumplir con los exigentes requisitos de los camion...
See Details
Esta pastilla de freno europea 19032, con dimensiones de 420 mm de largo y 180 mm de ancho, es un componente de fricción premium de alto rendimient...
See Details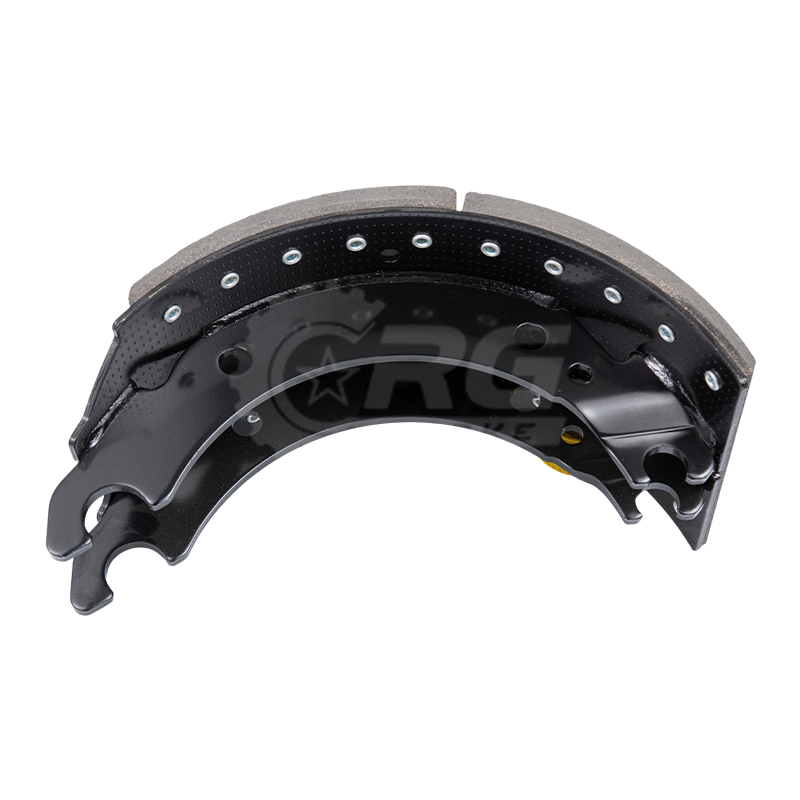
BPW200 05.091.27.83.0 Las zapatas de freno revestidas son un componente de frenado premium de alto rendimiento diseñado meticulosamente para su uso...
See Details
Nuestras zapatas de freno forradas con kits de hardware 4707Q A19 3222 D2006 son componentes diseñados con precisión que miden 16,5 pulgadas de lar...
See Details
Las zapatas de freno forradas con kits de hardware 4702Q A3222 M2223, que miden 15 pulgadas por 4 pulgadas, están meticulosamente diseñadas para br...
See Details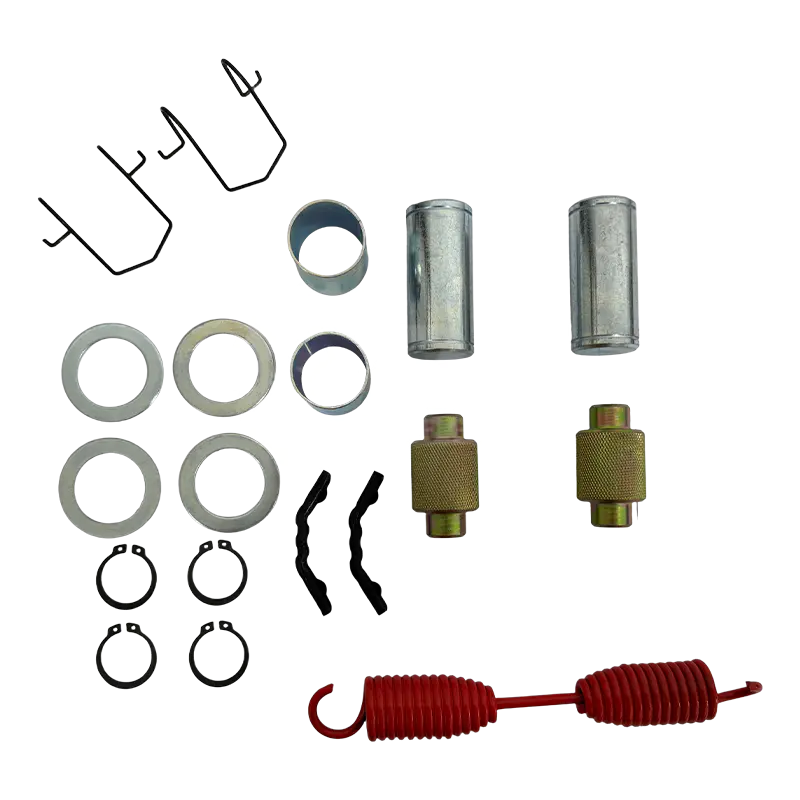
Los kits de hardware 4515E E-1816SHD, identificados por el número OEM E-1816SHD, son un kit de hardware de primera calidad diseñado meticulosamente...
See Details
Los kits de hardware 1308E E-5139 (n.º de pieza 1308E, n.º de OEM E-5139) están meticulosamente diseñados para proporcionar una solución eficaz e i...
See DetailsObtenga una cotización gratuita (personalizada)

derek@crgbrake.com
vicky@crgbrake.com
 NUESTRO Producto
¿Qué hay de nuevo?
Copyright© Zhejiang Courage Auto Parts Co., Ltd. All Rights
Reservado
 Fabricantes de piezas de freno CRG para vehículos comerciales